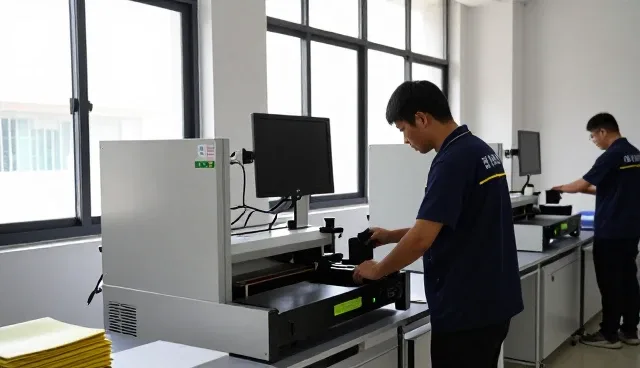
在当前物流行业高度竞争的环境下,企业如何通过技术手段提升整体运营效率成为关键课题。分装设备作为仓储配送环节中的核心工具,不仅能够降低人工操作成本,还能显著提升分拣与配送的准确率。以上海尚涂化工有限公司为例,其在化工产品仓储配送过程中引入分装设备后,实现了从原料到成品的高效流转,有效减少了因人工分装导致的误差和延误。
分装设备的应用场景广泛,尤其是在需要批量处理和多规格分发的物流环节中表现尤为突出。例如,在化工产品的配送过程中,不同客户可能对产品规格、包装要求存在差异,传统的手工分装方式难以满足多样化需求。通过分装设备的自动化操作,不仅可以快速完成不同规格产品的分装任务,还能确保每批次产品符合客户的具体要求,从而提升客户满意度。
在实际运营中,分装设备的灵活性是其能够适应复杂物流环境的重要优势。例如,在应对突发订单增加或临时配送需求时,传统仓储系统可能面临资源调配不足的问题,而分装设备则可以通过模块化设计快速调整生产节奏,实现高效响应。这种能力对于化工行业来说尤为重要,因为其产品特性决定了在运输和仓储过程中对环境和操作流程有较高要求。
此外,分装设备在提升物流效率的同时,也对仓储空间的利用率提出了更高要求。通过智能分装系统与仓储管理系统相结合,企业可以实现库存数据的实时更新和精准调度,避免因信息滞后导致的资源浪费。上海尚涂化工在引入分装设备后,不仅优化了仓储空间的使用效率,还通过数据驱动的方式进一步提升了整体运营管理水平。
在具体操作流程中,分装设备的标准化作业模式也对物流优化起到了积极作用。通过预设分装参数和自动化流程,企业能够减少人为干预带来的不确定性,从而提高分装过程的可控性与一致性。这一特性在化工产品配送中尤为重要,因为不同产品对分装环境、温度、湿度等条件有严格要求,而分装设备则能通过精准控制这些参数,确保产品质量和安全。
值得注意的是,分装设备在物流优化中的价值不仅体现在效率提升上,还包括对整个供应链的协同作用。通过与物流管理系统、ERP系统等数据平台的对接,企业可以实现从仓储到配送的全流程可视化管理,从而优化资源配置,降低运营成本。这种数据驱动的管理模式在化工行业中尤为关键,因为它能够帮助企业在面对复杂市场环境时保持更高的灵活性和响应速度。
在实际应用过程中,分装设备的维护与升级也是企业需要重点考虑的问题。随着物流需求的不断变化,设备需要具备良好的扩展性和兼容性,以适应未来可能新增的业务场景。上海尚涂化工在设备选型时特别关注了这一点,选择具有智能化升级能力的分装系统,确保其能够持续满足企业发展需求,同时避免因技术落后而影响整体物流效率。
总体来看,分装设备在物流优化中的应用不仅提升了仓储配送的效率,还通过数据整合与流程优化推动了企业整体管理水平的提升。在未来,随着物流行业对自动化与智能化的需求进一步增长,分装设备的广泛应用将成为企业实现可持续发展的重要支撑。